問題
NC工作機械のミラーイメージ機能を使用すると、同じプログラムで座標値の正・負を反転させることができる。
問題
クローズドループ制方式は、指令の目標と得られた結果とを比較して制御する方式である。
問題
マシンロックは、M機能、S機能以外のすべての機能をロックする。
問題
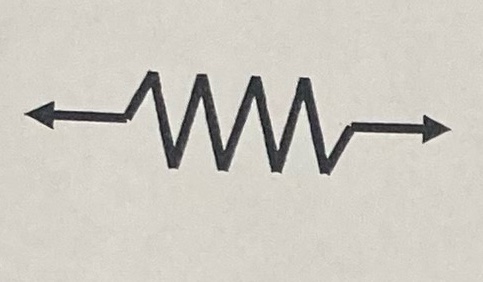
日本工業規格(JIS)における工作機械の操作表示記号のうち、下図は「横送り」を表す。
問題
制装置の機能で、ボールねじのピッチ誤差を補正する機能をバックラッシ補正機能という。
問題
エンコーダには、アブソリュートタイプとインクレメンタルタイプがある。
問題
固定番地方式の工具格納装置では、次に使用される工具が主軸に装着された後、返却される工具が空いているどのポケットにでも格納できる。
問題
日本工業規格(JIS)によれば、M00(プログラムストップ)は、ブロック内で指定された動作が完了した後に機能する。
問題
日本工業規格(JIS)によれば、準備機能のGコードにおけるG03は、工具の運動面をそれと直角な軸の負方向に見たときの工具の運動が、円弧に沿って時計方向回りになるように制御する輪郭制御モードのことである。
問題
EOBは、プログラムエンドを表す。
機械加工 学科試験問題 H29 マルバツ (マシニングセンタ作業)
 暗記メーカー
得点
0 / 10
正答率
0%
正解: 0
不正解: 0
未解答: 10
機械加工 学科試験問題 R3 マルバツ(マシニングセンタ作業)

機械加工 学科試験問題 R3 マルバツ(マシニングセンタ作業)
ニワトリCHICKEN · 68回閲覧 · 25問 · 2年前機械加工 学科試験問題 R3 マルバツ(マシニングセンタ作業)
機械加工 学科試験問題 R3 マルバツ(マシニングセンタ作業)
68回閲覧 • 25問 • 2年前機械加工 学科試験問題 H31 マルバツ(マシニングセンタ作業)
機械加工 学科試験問題 H31 マルバツ(マシニングセンタ作業)
ニワトリCHICKEN · 8回閲覧 · 25問 · 2年前機械加工 学科試験問題 H31 マルバツ(マシニングセンタ作業)
機械加工 学科試験問題 H31 マルバツ(マシニングセンタ作業)
8回閲覧 • 25問 • 2年前機械加工 学科試験問題 H30 マルバツ (マシニングセンタ作業)
機械加工 学科試験問題 H30 マルバツ (マシニングセンタ作業)
ニワトリCHICKEN · 56回閲覧 · 25問 · 2年前機械加工 学科試験問題 H30 マルバツ (マシニングセンタ作業)
機械加工 学科試験問題 H30 マルバツ (マシニングセンタ作業)
56回閲覧 • 25問 • 2年前機械加工 学科試験問題 R3 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 R3 イロハニ(マシニングセンタ作業)
ニワトリCHICKEN · 7回閲覧 · 25問 · 2年前機械加工 学科試験問題 R3 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 R3 イロハニ(マシニングセンタ作業)
7回閲覧 • 25問 • 2年前機械加工 学科試験問題 H31 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H31 イロハニ(マシニングセンタ作業)
ニワトリCHICKEN · 6回閲覧 · 25問 · 2年前機械加工 学科試験問題 H31 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H31 イロハニ(マシニングセンタ作業)
6回閲覧 • 25問 • 2年前機械加工 学科試験問題 H30 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H30 イロハニ(マシニングセンタ作業)
ニワトリCHICKEN · 7回閲覧 · 25問 · 2年前機械加工 学科試験問題 H30 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H30 イロハニ(マシニングセンタ作業)
7回閲覧 • 25問 • 2年前機械加工 学科試験問題 H29 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H29 イロハニ(マシニングセンタ作業)
ニワトリCHICKEN · 1回閲覧 · 25問 · 2年前機械加工 学科試験問題 H29 イロハニ(マシニングセンタ作業)
機械加工 学科試験問題 H29 イロハニ(マシニングセンタ作業)
1回閲覧 • 25問 • 2年前計画立案等作業試験 令和3年
計画立案等作業試験 令和3年
ニワトリCHICKEN · 3回閲覧 · 23問 · 2年前計画立案等作業試験 令和3年
計画立案等作業試験 令和3年
3回閲覧 • 23問 • 2年前計画立案等作業試験 平成31年
計画立案等作業試験 平成31年
ニワトリCHICKEN · 33問 · 2年前計画立案等作業試験 平成31年
計画立案等作業試験 平成31年
33問 • 2年前計画立案等作業試験 平成30年
計画立案等作業試験 平成30年
ニワトリCHICKEN · 20問 · 2年前計画立案等作業試験 平成30年
計画立案等作業試験 平成30年
20問 • 2年前計画立案等作業試験 平成29年
計画立案等作業試験 平成29年
ニワトリCHICKEN · 3回閲覧 · 34問 · 2年前計画立案等作業試験 平成29年
計画立案等作業試験 平成29年
3回閲覧 • 34問 • 2年前問題一覧
1
NC工作機械のミラーイメージ機能を使用すると、同じプログラムで座標値の正・負を反転させることができる。○
2
クローズドループ制方式は、指令の目標と得られた結果とを比較して制御する方式である。○
3
マシンロックは、M機能、S機能以外のすべての機能をロックする。×
4
日本工業規格(JIS)における工作機械の操作表示記号のうち、下図は「横送り」を表す。×
5
制装置の機能で、ボールねじのピッチ誤差を補正する機能をバックラッシ補正機能という。×
6
エンコーダには、アブソリュートタイプとインクレメンタルタイプがある。○
7
固定番地方式の工具格納装置では、次に使用される工具が主軸に装着された後、返却される工具が空いているどのポケットにでも格納できる。×
8
日本工業規格(JIS)によれば、M00(プログラムストップ)は、ブロック内で指定された動作が完了した後に機能する。○
9
日本工業規格(JIS)によれば、準備機能のGコードにおけるG03は、工具の運動面をそれと直角な軸の負方向に見たときの工具の運動が、円弧に沿って時計方向回りになるように制御する輪郭制御モードのことである。×
10
EOBは、プログラムエンドを表す。×
11
一般に、ツーリング図は、加工現場においては不要である。×
12
NC工作機械の座標軸は、右手直交座標系で表される。○
13
ワーク座標系の原点は、機械座標系を基準として任意の位置で設定することができ る。○
14
下図に示すチップポケットとは、切削中の切りくずの生成、収容及び排出を容易にするためにバイトに設けたくぼみである。○
15
鋳鉄を切削する場合の超硬工具としては、一般に、日本工業規格(JIS)に示すP種が最も適している。×
16
φ20mmの2枚刃エンドミルを使用して、切削速度30m/min、一当たりの送り量0.1mmの条件で加工する時の送り速度は、100mm/minとなる。 ただし、π=3とする。○
17
エンドミルを使用してエンドミルの外径と同じ幅のキー溝加工をする場合は、2枚刃よりも4枚刃のほうが適している。×
18
エンドミルによる側面加工で、アップカットは、エンドミルの径方向に食い込みやすい。○
19
メタルソーとは、外周面と両側面に切れ刃を持つフライスのことをいう。×
20
一般に、切削速度を速くすると、構成刃先が発生しにくい。○
21
正面フライスの切れ刃におけるアキシャルレーキ角が負の場合は、切削性がよく、溶着しにくい。×
22
溝なしタップは、材料を塑性変形させて、めねじを立てるのに用いる。○
23
一般に、不水溶性切削油剤は、水溶性切削油に比べて、冷却効果が高い。×
24
超硬チップは、断続切削用としては使用できない。×